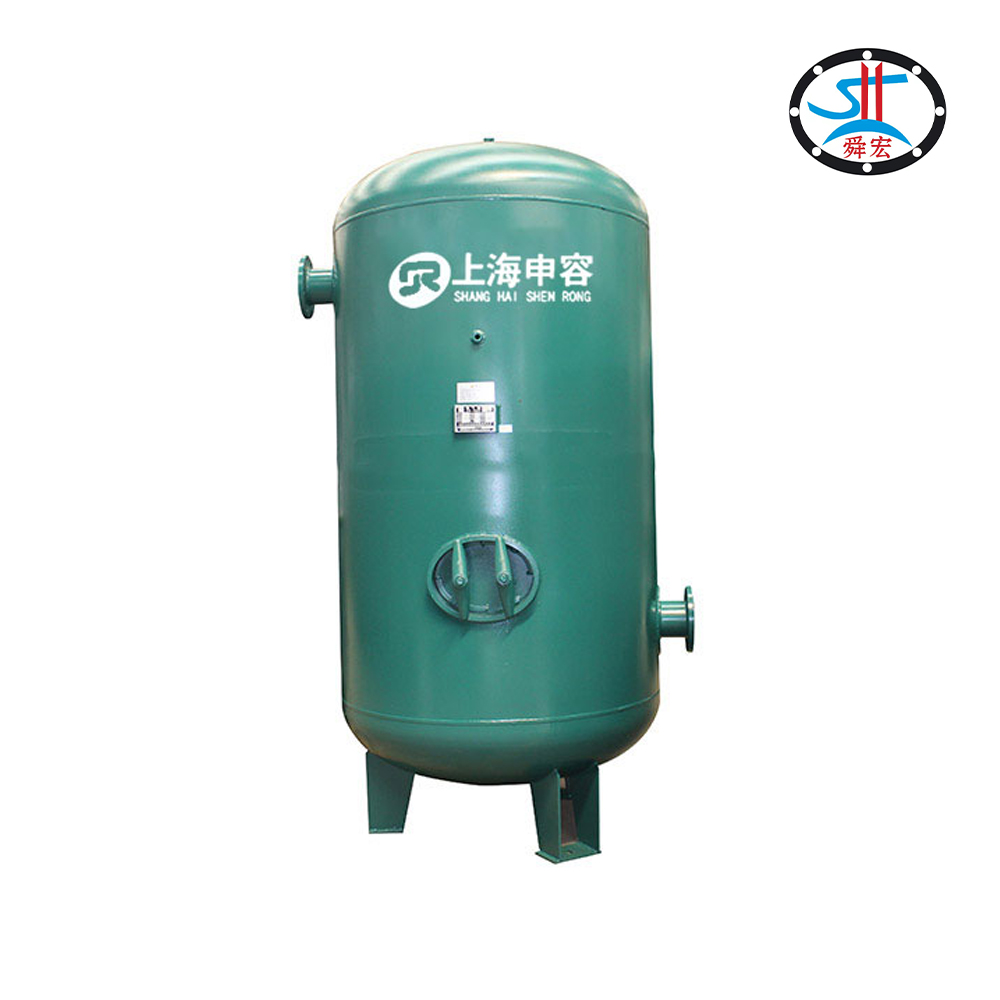
လက်စွဲဂဟေသမားကောင်းတစ်ဦးသည် စက်အလုပ်နှင့် ဓာတ်မှန်ရိုက်ခြင်းမှ ခွဲခြားမရနိုင်သော ချုပ်ရိုးတစ်ခုကို ထုတ်လုပ်နိုင်သည်။ ၎င်းသည် automation ၏မျက်နှာသာပေးသည့်အငြင်းအခုံမဟုတ်ပါ၊ နှင့်စက်မှုလုပ်ငန်း၏ပုံမှန်ဘောင်သွင်းခြင်း—စက်ဂဟေဆက်ခြင်းများသည်ပိုကောင်းသည်—မှားယွင်းသောအရာကိုရောင်းသောကြောင့်ဝယ်သူများပိုက်ဆံကုန်ကျသည့်ပုံစံမှားသည်။
စက်တစ်လုံး ပြောင်းလဲသွားတာက အရည်အသွေးရဲ့ မျက်နှာကျက် မဟုတ်ပါဘူး။ ကွဲလွဲမှု ဖြစ်၏။ လက်စွဲဂဟေဆော်သူသည် နှစ်မီတာဖြတ်ကျော်သည့် ခရီးအမြန်နှုန်းကို အကြမ်းဖျင်း ±10% အတွင်း ကိုင်ဆောင်ထားပြီး ပြန်လည်စတင်ချိန်တွင် နည်းပါးသည်။ နစ်မြုပ်နေသော Arc ဦးခေါင်းသည် ခြောက်မီတာ၊ အကြိမ်လေးဆယ်ဆက်တိုက် ± 2% အတွင်း ထိန်းထားနိုင်ပြီး တနင်္လာနေ့တွင် ဆိုးရွားခြင်းမရှိပါ။ ပြုပြင်မှုများသည် အထွတ်အထိပ်မှမဟုတ်ဘဲ အဆိုပါဖြန့်ဖြူးမှု၏အမြီးမှ ထွက်ပေါ်လာသောကြောင့် အလိုအလျောက်စနစ်၏တန်ဖိုးသည် လက်ရှိဆိုင်တစ်ခု၏ကွဲပြားမှုနှင့် အချိုးကျသည် — နှင့် ပြုပြင်မှုနှုန်း 2% ရှိသော ဆိုင်တစ်ဆိုင်တွင် အလိုအလျောက်စနစ်သည် အလွန်နည်းပါသည်။
1. နှိုင်းယှဥ်မှုသည် မျက်နှာကျက်မဟုတ်၊
ဆိုင်နှစ်ခုစလုံးသည် အရှည်လိုက် ချုပ်ရိုးကို ထုတ်ပေးနိုင်သည်။ အသက်လေးဆယ်မှာ ဘာတွေဖြစ်မလဲ ဆိုတာကို မေးကြည့်တော့ ကွာခြားချက်ပေါ်လာပါတယ်။
လက်စွဲဂဟေဆော်သူ၏ ထွက်ပေါက်သည် ဖြန့်ဖြူးမှုဖြစ်သည်- အများအားဖြင့် အလွန်ကောင်းမွန်သည်၊ ရံဖန်ရံခါမဟုတ်ပါ၊ အဆိုင်းအပြောင်းအလဲများအကြောင်း အစုလိုက်အပြုံလိုက် ခြွင်းချက်အနေဖြင့်၊ နေ့လယ်စာစားပြီးနောက် ပြန်လည်စတင်သည်၊ နှင့် ရှည်လျားသောချုပ်ရိုးစွန်းမှုတို့ဖြစ်သည်။ ထိုအစုများသည် ချို့ယွင်းချက်များ တည်ရှိရာနေရာဖြစ်သည်။ ဂဟေဆော်သူသည် ပေါ့လျော့မှုကြောင့်မဟုတ်သော်လည်း၊ လူတစ်ဦးသည် ရေကန်ကိုကြည့်နေစဉ် ခြောက်မီတာအကွာအဝေးခြောက်ခုကို မထိန်းနိုင်သောကြောင့်၊
ထိုဘောင်သည် သတ်မှတ်ချက်တစ်ခုရေးသူတိုင်းအတွက် လက်တွေ့ကျသော အကျိုးဆက်ရှိသည်။ "အလိုအလျောက် ဂဟေဆော်ရန် လိုအပ်သည်" သည် အရည်အသွေးဆိုင်ရာ အပိုဒ်မဟုတ်ပါ။ ၎င်းသည် မြင့်မားသော လက်စွဲပုံစံကွဲလွဲမှုရှိသော ဆိုင်များတွင် အရည်အသွေးနှင့် ဆက်နွှယ်နေသည့် လုပ်ငန်းစဉ်အပိုဒ်ဖြစ်ပြီး လက်ဖြင့် ဂဟေဆော်သူများသည် 98% first-pass ဓာတ်မှန်ရိုက်ခြင်းကို ထုတ်လုပ်ပြီးသော ဆိုင်များတွင် ဘာမှမဆိုင်ပါ။ သင်လိုချင်သောအရာသည် ပြုပြင်မှုနှုန်း သို့မဟုတ် နောက်ဆုံးဇာတ်ကားငါးဆယ်တွင် လက်ခံမှုနှုန်းတစ်ခုဖြစ်သည်ဟု အမှန်တကယ်ပြောသည့်အပိုဒ်။
2. Longitudinal seam welding အလိုအလျောက် vs manual — အဘယ်ကြောင့်ဆိုသော် ဤချုပ်ရိုးသည် လွယ်ကူသည်။
အရှည်လိုက် ချုပ်ရိုးဂဟေဆက်ခြင်း အလိုအလျောက်နှင့် လက်စွဲအတွက် ရိုးသားသော အဖြေမှာ အရှည်လိုက်ချုပ်ရိုးသည် စက်ကို အပြတ်အသတ်အနိုင်ရသည့် တစ်နေရာတည်းဖြစ်ပြီး ချုပ်ရိုးအမျိုးအစားပြောင်းသည်နှင့် အဖြေသည် ပြောင်းပြန်ဖြစ်သည်။ အကြောင်းရင်းမှာ ဂျီသြမေတြီ၊ နည်းပညာမဟုတ်ပါ။
အလျားလိုက် ချုပ်ရိုးသည် ကွေးထားသော ပန်းကန်ပြားပေါ်တွင် မျဉ်းဖြောင့်တစ်ခုဖြစ်သည်။ အခွံသည် ၎င်း၏လိပ်ပေါ်တွင် တည်ရှိနေကာ မီးရှူးတိုင်သည် ဖြောင့်တန်းသောလမ်းကြောင်းပေါ်တွင် လည်ပတ်နေပြီး မီးရှူး၊ ကွာဟမှုနှင့် ပန်းကန်ပြားကြားရှိ ဆက်နွယ်မှုသည် ပထမမီလီမီတာမှ နောက်ဆုံးအထိ ဆက်နွယ်နေပါသည်။ စက်ကို ခြေရာခံရန် မည်သည့်အရာမျှ မလှုပ်ရှားပါ။
လုံးပတ်ချုပ်ရိုးသည် ဆန့်ကျင်ဘက်ဖြစ်သည်။ အခွံသည် ပုံသေဦးခေါင်းအောက်တွင် လှည့်သွားသည်၊ ဆွဲငင်အားသည် လည်ပတ်မှုမှတဆင့် ဦးတည်ချက်ပြောင်းသွားကာ တူညီသောဂဟေဆက်သည် တော်လှန်ရေးတစ်ခုတည်းအတွင်း ပြားချပ်ချပ်၊ ဒေါင်လိုက်နှင့် အပေါ်ပိုင်း အနေအထားများကို ဖြတ်သန်းသွားပါသည်။ ခြေရာခံခြင်းသည် ယခုအခါ ထိန်းချုပ်မှုပြဿနာတစ်ခုဖြစ်ပြီး အော်ပရေတာသည် စက်ကွင်းအတွင်း ပြန်လည်ရောက်ရှိနေပြီဖြစ်သည်။
ချုပ်ရိုး | ရိုးရိုးဖြစ်စဉ် | ပုံမှန်အလိုအလျောက်စနစ်အဆင့် | ဘာကြောင့်လဲ။ |
အလျားလိုက် | ကော်လံတစ်ခုပေါ်တွင် နစ်မြုပ်နေသော ချာ့ခ်ျနှင့် အလုံးအရင်း | အလိုအလျောက် | ဖြောင့်၊ ငြိမ်၊ ကိန်းသေ ဂျီသြမေတြီ |
လုံးပတ် (အဝိုင်း) | rotator ပေါ်တွင် SAW သို့မဟုတ် FCAW | တစ်ပိုင်းအလိုအလျောက် | တော်လှန်ရေးကတဆင့် ရာထူးအပြောင်းအလဲတွေ |
နော်ဇယ်နှင့် တွယ်တာမှု | GMAW၊ SMAW | လူကိုယ်တိုင် | အသုံးပြုခွင့်နှင့် အံဝင်ခွင်ကျသည် အချိန်တိုင်း ကွဲပြားသည်။ |
Tube-to-tubesheet | GTAW | လူကိုယ်တိုင် | ဂျီသြမေတြီသည် လမ်းကြောင်းတစ်ခုအတွက် နေရာမရှိသော ကွေးကောက်နေသော မျက်နှာပြင်များဖြစ်သည်။ |
ထို့ကြောင့် ကုန်သွယ်မှုသည် "အလိုအလျောက်ဆိုင်" နှင့် "လက်စွဲစာအုပ်" မဟုတ်ပါ။ ပြင်းထန်သော လုပ်ကြံဖန်တီးသူတိုင်းနီးပါးသည် တူညီသောရေယာဉ်၏ မတူညီသော ချုပ်ရိုးနှစ်ခုစလုံးကို ပြုလုပ်ကြသည်။ အောက်ဆုံးအတန်းသည် မည်သည့်အခါမှ အလိုအလျောက်ပြန်မဖြစ်အောင် ဖြစ်သည်- Heat Exchanger ပေါ်ရှိ tube-to-tubesheet အဆစ်များကို လည်ပတ်ရန်လမ်းကြောင်းမရှိသည့်အပြင် ဂဟေကိုနောက်ပြန်ရန် ဒုတိယအခြမ်းမရှိသောကြောင့်၊ ကော်လံနှင့် boom သည် ဆိုင်ရှိ shell seam တိုင်းကို လည်ပတ်နေချိန်တွင် ၎င်းသည် ဆက်လက်ရှိနေမည်ဖြစ်သည်။
3. စက်က အမှန်တကယ် ထိန်းချုပ်သည်
ကွဲလွဲခြောက်ခုသည် ဂဟေဆက်တစ်ခုဖြစ်လာသည်- လက်ရှိ၊ ဗို့အား၊ ခရီးအမြန်နှုန်း၊ ဝါယာကြိုးပေးပို့မှု၊ တုန်ခါမှုနှင့် ချောင်းအထွက်တို့ကို ဆုံးဖြတ်ပေးသည်။ လက်စွဲဂဟေသမားသည် ခြောက်ခုလုံးကို အဆက်မပြတ် မသိစိတ်ဖြင့် ချိန်ညှိပေးသည်။ စက်တစ်ခုက ၎င်းတို့ကို ကိုင်ဆောင်ထားပြီး၊ ထိုသို့လုပ်ဆောင်ခြင်းဖြင့် သံမဏိအတွက် အရေးအကြီးဆုံးဖြစ်သော ကိန်းရှင်ကို ပြုပြင်ပေးသည် — kJ/mm တွင် Q = 60 × E × I / (1000 × v) ဖြစ်သည့် ဗို့အား၊ amps တွင် လျှပ်စီးကြောင်းနှင့် ခရီးအမြန်နှုန်း မီလီမီတာနှုန်းဖြင့် တစ်မိနစ်လျှင် မီလီမီတာဖြင့် လည်ပတ်သည်။
လုပ်ငန်းစဉ် | လက်ရှိ | ဓာတ်အား | ခရီးသွားနှုန်း | အပူထည့်သွင်းခြင်း။ |
GTAW | 120 A | 12 V | 80 မီလီမီတာ/မိနစ် | 1.08 kJ/mm |
FCAW | 220 A | 26 V | 250 mm/min | 1.37 kJ/mm |
SMAW | 130 A | 24 V | 120 မီလီမီတာ/မိနစ် | 1.56 kJ/mm |
မျက်မြင်ကိုယ်တွေ့ | 600 A | 30 V | 500 မီလီမီတာ/မိနစ် | 2.16 kJ/mm |
တန်ပြန်အလိုလိုသိနိုင်သောအပိုင်းပါ၀င်သောကြောင့် ထိုဇယားကိုသေချာဖတ်ပါ။ Submerged arc သည် stick welding ထက် 40% ပိုအပူပေးပါသည်။ မြင့်မားသောအပူသွင်းသွင်းမှုသည် အလိုအလျောက်ပိုကောင်းမည်မဟုတ်ပါ- မီးငြှိမ်းသတ်ထားသော ပန်းကန်ပြားပေါ်တွင် လေးလံသော SAW ဂဟေဆက်ခြင်းသည် သက်ရောက်မှုရလဒ်များကို ပြောင်းလဲလောက်အောင် အပူဒဏ်ခံရပ်ဝန်းကို ပျော့ပျောင်းသွားစေသည်၊ ထို့ကြောင့် အလိုအလျောက်ဂဟေဆက်ခြင်းအတွက် လုပ်ထုံးလုပ်နည်းအရည်အချင်းပြည့်မီသော မကြာခဏဆိုသလို ကိုယ်တိုင်လုပ်ထုံးလုပ်နည်းသည် မလိုအပ်သော အပူထည့်သွင်းမှုအပိုင်းအခြားနှင့် သက်ရောက်မှုစမ်းသပ်မှုများပါရှိသည်။
အလိုအလျောက်စနစ်ဖြင့် ဝယ်ယူသည့်အရာမှာ သတ္တုဗေဒနည်းအရ တနင်္လာနေ့နှင့်တူသော အင်္ဂါနေ့တွင် အပူထည့်သွင်းခြင်းပင်ဖြစ်သည်။ အပူထည့်သွင်းမှု၏ ညီညွတ်မှုသည် လုပ်ငန်းစဉ်ကို မျိုးပွားနိုင်စေသည့်အရာဖြစ်ပြီး မျိုးပွားနိုင်မှုသည် ပြုပြင်မှုနှုန်းကို ခန့်မှန်းနိုင်စေသည်။
ဒုတိယ၊ အဆင့်နိမ့်သော အကျိုးကျေးဇူးတစ်ခုရှိသည်။ SAW သည် အက်ဆစ်တွင် အက်ဆစ်ကို မြှုပ်ထားသောကြောင့် ကြိတ်ရန် အမှုန်အမွှားမရှိ၍ ဦးထုပ်သည် ချောမွေ့စွာ ထွက်လာပါသည်။ ချောမွေ့သောဦးထုပ်သည် ပိုမိုသန့်ရှင်းသော ဓာတ်မှန်များနှင့် အဓိပ္ပာယ်ပြန်ဆိုရာတွင် မှားယွင်းသောခေါ်ဆိုမှုနည်းပါးစေသည် — ရုပ်ရှင်သုံးသပ်သူသည် ချွေးပေါက်များကဲ့သို့ ကွဲအက်သည့်ပုံစံဖြင့် ငြင်းခုံနေခြင်းမဟုတ်ပါ။ ၎င်းသည် အရည်အသွေးရရှိမှုဖြစ်ပြီး ၎င်းသည် ဂဟေဆော်သည့်လုပ်ငန်းစဉ်တွင် မည်သည့်အခါမျှ ပေါ်မလာပါ။
4. အန္တရာယ် asymmetry ဘယ်သူမှအပျိုကြီး
Manual defects နှင့် automatic defects များသည် ပုံသဏ္ဍာန် တူညီကြသည်မဟုတ်။
Manual ချို့ယွင်းချက်များသည် ကျပန်းနှင့်ပြည်တွင်းဖြစ်သည်။ ပြန်လည်စတင်ချိန်တွင် ပိတ်မိနေသော ကလီစာများ၊ ဂဟေဆော်သူသည် လျှပ်ကူးပစ္စည်းပြောင်းရန် ရပ်သွားသည့် မီးတောင်ပေါက်တစ်ခု၊ လှည့်ပတ်နေသော ပုတီးစေ့ပရိုဖိုင်း တစ်ခုစီသည် စင်တီမီတာအနည်းငယ်ရှည်သည်၊ တစ်ခုစီသည် သီးခြားစီ ငြင်းပယ်နိုင်ပြီး တစ်ခုချင်းစီကို သူ့ဘာသာသူ ပြုပြင်ထားသည်။
အလိုအလျောက် ချို့ယွင်းချက်တွေ စနစ်တကျရှိ တယ်။ ဦးခေါင်းသည် ချုပ်ရိုးဗဟိုလိုင်းမှ 1.5 မီလီမီတာ အကွာတွင် ခြေရာခံနေပါက သို့မဟုတ် flux ပေးပို့မှုသည် တစ်ဖက်တွင် ငတ်နေပါက သို့မဟုတ် အမြစ်ကွာဟမှုသည် အလယ်အလတ်ဖြတ်သွားခြင်းကို ဖွင့်ထားလျှင် စက်က သတိမပြုမိဘဲ လျော်ကြေးမပေးပေ။ ၎င်းသည် ခြောက်မီတာလုံးအတွက် အမှားကို ထပ်လုပ်သည်။
၎င်းသည် အချိုးမညီခြင်းဖြစ်သည်- အလိုအလျောက်စနစ်သည် ပထမဆင့် အထွက်နှုန်းကို တိုးစေပြီး ဆိုးရွားသောနေ့၏ ကုန်ကျစရိတ်ကို တိုးစေသည်။ မကောင်းသော ဂဟေဆက်ထားသော လက်စွဲဆိုင်တွင် 200 မီလီမီတာ ပြုပြင်မှု ရှိသည်။ စနစ်ထည့်သွင်းမှုမကောင်းသော အလိုအလျောက်ဆိုင်တွင် ဖယ်ထားသော အခွံပါရှိသည်။
၎င်းအတွက် ထိန်းချုပ်မှုသည် စျေးသက်သက်သာသာဖြစ်ပြီး မကြာခဏ ကျော်သွားသည်- ပထမပိုင်းကို ပေါင်းထည့်ပါ၊ ဓာတ်မှန်ရိုက်ပါ၊ ထို့နောက် ကျန်အရာများကို လုပ်ဆောင်ပါ။ ဆက်တင်များ၊ flux နှင့် tracking မှန်ကန်မှုရှိမရှိ ချုပ်ရိုးသုံးရာမီလီမီတာနှင့် ဖလင်တစ်ခုက သင့်အား ပြောပြသည်။ ချုပ်ရိုးအပြည့်နှင့် အဆုံးတွင် စစ်ဆေးသည့်ဆိုင်များသည် ပြီးသွားသော ဆလင်ဒါပေါ်တွင် စနစ်တကျ ချို့ယွင်းချက်ကို ရှာဖွေတွေ့ရှိသည့်ဆိုင်များဖြစ်သည်။
5. Fit-up သည် ဤအရာများထဲမှ တစ်ခုခု အလုပ်ဖြစ်မဖြစ် ဆုံးဖြတ်ပေးသည့် ထည့်သွင်းမှုဖြစ်သည်။
Manual welder သည် ပြောင်းလဲမှုကို စုပ်ယူသည်။ 0 နှင့် 2 မီလီမီတာကြားရှိ အမြစ်ကွာဟချက်ကို ပေး၍ ဂဟေဆော်သူက ၎င်းကို တံတားထိုး၊ ပါးပါး သို့မဟုတ် ဖြည့်ပေးကာ ဂဟေဆက်သွားပါမည်။ စက်က မရဘူး။ ကွာဟချက်တစ်ခုအတွက် သတ်မှတ်ထားပြီး ယင်းကွာဟချက်ကို ပေါင်းစပ်ပေးမည်ဖြစ်သည်။
ထို့ကြောင့် အလိုအလျောက်စနစ်သည် ကျွမ်းကျင်မှုကို လုပ်ငန်းစဉ်မှ မဖယ်ရှားပါ။ ၎င်းသည် ၎င်းကို နေရာပြောင်းသည် - ဂဟေဆော်သူမှ အံဝင်ခွင်ကျနှင့် အစွန်းပြင်ဆင်မှု။ လိုက်နာရမည့် လိုအပ်ချက်များမှာ ညှိုနှိုင်း၍မရသော၊
- ကြိတ်စက်ဖြင့် သန့်စင်ထားသော မီးတောက်မဟုတ်သော စတုရန်းပုံ၊ ဖြောင့်စင်းသော အစွန်းတစ်ခု
- အမြစ်ကွာဟမှုကို အပြည့်အ၀ခံနိုင်ရည်ရှိသည့်အတွက် ချုပ်ရိုးမပိတ်မီ အခွံကို ပတ်ထားရမည်ဟု ဆိုလိုသည်။
- Run-on နှင့် run-off tabs များ ၊ ချုပ်ရိုးအဆုံးရှိ မီးတောင်ဝသည် အရှည်လိုက် ချုပ်ရိုးတွင် အဖြစ်အများဆုံး ဓာတ်မှန် ငြင်းပယ်ခြင်း တစ်ခုတည်းကြောင့် ဖြစ်သည်။
- အများအားဖြင့် အမြစ်ကိုထိန်းချုပ်ရန် ကြေးနီနောက်ခံဘား သို့မဟုတ် flux ကျောထောက်နောက်ခံရှိသည်။
ထို့ကြောင့် အစွန်းကြိတ်စက်သည် ဂဟေခေါင်းထက် ပိုအရေးကြီးပါသည်။ ထို့အတွက်ကြောင့် ကျွန်ုပ်တို့၏ကိုယ်ပိုင် Pressure Vessel ခွံပေါ်တွင် ဂဟေဆော်ခြင်းလုပ်ငန်းစဉ်ကိုရွေးချယ်ခြင်းမပြုမီ ပုံတွင် အံဝင်ခွင်ကျသည်းခံနိုင်မှု ပေါ်လာသည် — လုပ်ငန်းစဉ်ကို ဦးစွာရွေးချယ်ပါ၊ ရေးဆွဲခြင်းသည် ၎င်းကို ပံ့ပိုးမည်မဟုတ်ပါ။
ပုံပျက်တာလည်း ရှိတယ်။ အေးသွားသည်နှင့် အခွံကို အဝိုင်းမှ ဆွဲထုတ်လိုက်သည်နှင့် အလျားလိုက် ချုပ်ရိုးသည် ကျုံ့သွားသည်။ အကျိုးသက်ရောက်မှုကို peaking ဟုခေါ်ပြီး ၎င်းကို လှိမ့်ခြင်းအား ထိန်းချုပ်သည့် တူညီသော 1% ဘဲဥပုံကန့်သတ်ချက်နှင့် တိုင်းတာသည်။ ထိန်းချုပ်ထားသော sequence နှင့် back-stepping ပါသောစက်သည် ၎င်းကို တစ်ဖက်မှအလုပ်လုပ်သော ဂဟေဆော်သူထက် ပိုမိုကောင်းမွန်စွာ စီမံခန့်ခွဲနိုင်ပြီး၊ ၎င်းမှာ တကယ့်အရည်အသွေးကွာခြားချက်ဖြစ်ပြီး arc နှင့် ဘာမှမဆိုင်ပါ။
ချုပ်ရိုးတစ်ခုတည်းမှ စည်းမျဉ်းတစ်ခုအထိ
ဤအရာကိုပိတ်ရန် အသုံးဝင်သောနည်းလမ်းမှာ နိယာမထက် ဂဏန်းသင်္ချာဖြစ်သည်။ 12 mm longitudinal seam တွင်၊ manual stick welding သည် 120 mm/min ခန့်တွင် လေးချက်ဖြတ်သန်းသည်။ submerged arc သည် 500 mm/min ဖြင့် ဖြတ်သန်းမှုနှစ်ခုကို လုပ်ဆောင်သည်။ ခြောက်မီတာတွင် အကြမ်းဖျင်းအားဖြင့် ၃.၃ နာရီနှင့် ၀.၄ နာရီဖြစ်သည်။ ဒါပေမယ့် စက်က ဘာမှမလုပ်ခင် ချိန်ညှိမှု၊ flux၊ တက်ဘ်တွေနဲ့ ပထမဦးစွာ လိုအပ်ပါတယ်၊ တစ်ယူနစ်ထက် အလုပ်တစ်ခုအတွက် 45 မိနစ်ခေါ်ပါ။ နှစ်ခုကိုဖြေရှင်းပြီး ချုပ်ရိုး၏ 1.5 မီတာခန့်တွင်ဖြတ်သွားကြသည်။
ထိုအရှည်အောက်တွင်၊ manual သည် စျေးသက်သာပြီး အသံထွက်သလိုပင်။ ၎င်းအထက်တွင်၊ စက်သည် အရည်အသွေးဖြင့် မအောင်မြင်မီ အလုပ်သမားအပေါ် အနိုင်ယူသည်။ အဲဒါက ဆုံးဖြတ်ချက်တစ်ခုလုံးဖြစ်ပြီး စိတ်ကြိုက်အလုပ်အတွက် ဆောက်ထားတဲ့ ဆိုင်တစ်ဆိုင်က ဘာကြောင့် နှစ်ခုစလုံးကို ထိန်းသိမ်းထားရတာလဲ- ကော်လံတစ်ခုနှင့် စန်းပွင့်ခြင်း၊ ချုပ်ရိုးတိုတိုများနှင့် ဂဟေဆော်သူလက်ထဲတွင် အဆင်မပြေသည့်အရာအားလုံးကို ရှင်းပြသည်။
တောင်းဆိုချက်အရ ASME နှင့် PED စာရွက်စာတမ်းများနှင့်အတူ GB/T 150 ဖြင့် လုပ်ဆောင်နေသော တရုတ်ထုတ်လုပ်သူတစ်ဦးအနေဖြင့် Shunhong သည် အရှည်လိုက်ချုပ်ရိုးများပေါ်တွင် အလိုအလျောက်နစ်မြုပ်နေသော arc များနှင့် ကွင်းပတ်ချုပ်ရိုးများ၊ nozzle welds များနှင့် Adsorbers နှင့် Filters အတွင်းပိုင်းအဆစ်များတွင် ဂဟေသမား ID တိုင်းကို ချုပ်ရိုးတစ်လျှောက်တွင် မှတ်တမ်းတင်ထားသော အရည်အချင်းပြည့်မီသော လက်စွဲဂဟေသမားများကို လုပ်ဆောင်ပါသည်။ တူညီသောစက်ရုံသည် အငြင်းအခုံမရှိဘဲ အဆုံးသတ်သည့် ဤစကားဝိုင်း၏ တစ်ခုတည်းသောဗားရှင်းဖြစ်သည့် နံပါတ်ဖြင့် ပုံဆွဲထားသော လုပ်ငန်းစဉ်ကို နံပါတ်ဖြင့် သတ်မှတ်သည့် ချောဆီအခြောက်ခံစက် OEM သုံးစွဲသူများကို ပေးပါသည်။ အကယ်၍ သင်သည် ပေးသွင်းသူတစ်ဦးအား စာရင်းစစ်ဆေးနေပါက — Shaoxing Shangyu Shunhong Chemical Equipment Co., Ltd. ပါဝင်သည် — WPS၊ ၎င်းနောက်ကွယ်ရှိ PQR နှင့် ဂဟေမြေပုံကို တောင်းဆိုပါ။ စာရွက်စာတမ်း သုံးခု၊ မိနစ်နှစ်ဆယ်နှင့် စက်ရုံလည်ပတ်မှုအများစုသည် သင့်အား ပြောပြမည့်အရာများဖြစ်သည်။
အမြဲမေးလေ့ရှိသောမေးခွန်းများ
မေး- အရှည်လိုက် ချုပ်ရိုးဂဟေဆော်ခြင်း အလိုအလျောက်နှင့် လက်စွဲတော် — စက်ဗားရှင်းသည် အမြဲတမ်း ပိုကောင်းပါသလား။ A: မဟုတ်ဘူး၊ ပိုပြီးတော့ တသမတ်တည်း ဖြစ်တယ်၊ ပိုအားကောင်းတယ်။ တိုတောင်းသော ချုပ်ရိုးတွင် တပ်ဆင်ချိန်သည် ချွေတာခြင်းထက် သာလွန်ပြီး ကောင်းမွန်သော လက်စွဲစာအုပ်ဆိုင်သည် ဓာတ်မှန်ရိုက်ချက်နှင့် ကိုက်ညီနိုင်ပါသည်။ စက်သည် ရှည်လျားသော ချုပ်ရိုးများပေါ်တွင် အနိုင်ရပြီး ထပ်ခါတလဲလဲ အလုပ်ပြန်လုပ်ကာ ညီညွတ်မှုအား ခန့်မှန်းနိုင်သော ပြုပြင်မှုနှုန်းသို့ တိုက်ရိုက်ပြောင်းလဲသွားပါသည်။
မေး- အလိုအလျောက် ဂဟေဆော်ခြင်းသည် လိုအပ်သော စစ်ဆေးမှုပမာဏကို လျှော့ချနိုင်ပါသလား။ A- တရားဝင်မဟုတ်ပါ — ကုဒ်သည် စစ်ဆေးမှုအား လုပ်ငန်းစဉ်အားဖြင့်မဟုတ်ဘဲ ပူးတွဲအမျိုးအစားနှင့် ဝန်ဆောင်မှုဖြင့် သတ်မှတ်သည်။ လက်တွေ့တွင် တည်ငြိမ်သောအလိုအလျောက်လုပ်ဆောင်မှုရှိသောဆိုင်သည် လူကိုယ်တိုင်ဆိုင်စစ်ဆေးခြင်းမပြုနိုင်သော 0.85 ပူးတွဲထိရောက်မှုတွင် အစက်အပြောက်စစ်ဆေးမှုကို ခုခံကာကွယ်နိုင်သည်၊ အဘယ်ကြောင့်ဆိုသော် ၎င်း၏ပြုပြင်မှုနှုန်းသည် UW-52 တွင် လောင်းကစားမဟုတ်လောက်အောင်နည်းပါးသောကြောင့်ဖြစ်သည်။
မေး- မျက်နှာတန်ဖိုးအရ ဂဟေဆော်သူလက်မှတ်ကို လက်ခံနိုင်ပါသလား။ A- အပိုင်းအခြားနှင့် ရက်စွဲကို စစ်ဆေးပြီးနောက်မှသာ။ ပြားချပ်ချပ်အနေအထားရှိ ပါးလွှာသော ပန်းကန်ပြားပေါ်တွင် အရည်အချင်းပြည့်မီသော လက်မှတ်သည် ထူထဲသောပန်းကန်ပြားကို ဒေါင်လိုက်အပေါ်သို့ ဖုံးအုပ်ထားခြင်း မဟုတ်ဘဲ၊ ၎င်းလုပ်ငန်းစဉ်ကို အသုံးမပြုဘဲ ခြောက်လအကြာတွင် အရည်အချင်းများ ပျက်သွားပါသည်။
မေး- သင်္ဘောတစ်စီးအတွက် ဘယ်လိုဂဟေဆော်နည်း အရည်အချင်းတွေ လိုအပ်လဲ။ A- ပစ္စည်းအုပ်စု၊ အထူအကွာအဝေး၊ အနေအထား၊ အပူထည့်သွင်းမှုနှင့် အမှန်တကယ်အဆစ်၏ အပူကုသမှုတို့ကို လွှမ်းခြုံပေးသည့် PQR မှပံ့ပိုးပေးသော WPS တစ်ခု။ ဝန်ဆောင်မှုအခြေအနေအရ ထိခိုက်မှုစမ်းသပ်ခြင်း လိုအပ်ပါက၊ PQR သည် ထုတ်လုပ်မှုအပူထည့်သွင်းမှုတွင် သက်ရောက်မှုရလဒ်များကို သယ်ဆောင်ရမည်ဖြစ်သည်။
အီးမေးလ်- 2446199752@qq။ com
မိုဘိုင်း- +86.15858807973
ဝဘ်ဆိုဒ်- www.sxshcooler.com